Una cotización de inyección de plástico en realidad son dos precios y una lista de supuestos: un precio único de herramental, un precio por pieza recurrente y las condiciones bajo las cuales los dos se sostienen. El costo por pieza en inyección se arma con resina, tiempo de máquina, mano de obra, merma, empaque y gastos generales, y cada uno depende de algo que le dijiste al moldeador, o de algo que él supuso porque no se lo dijiste.
Por eso lee los supuestos antes que los números. Dos cotizaciones con precios por pieza distintos muchas veces están cotizando piezas distintas: otro número de cavidades, otro ciclo, otro grado de resina u otro plan de inspección. Cuando los supuestos coinciden, la comparación se vuelve honesta.
La línea de herramental
El herramental suele ser el número más grande de la hoja y el que tiene más maneras de salir mal después. Empieza por lo que incluye el precio: diseño, análisis de llenado (mold-flow), muestras T1, un reporte de primer artículo y las rondas de cambios después de T1. Un herramental que deja fuera las pruebas y el primer artículo solo movió esos costos a una factura posterior. Revisa también cuándo se paga. Los pagos ligados a hitos como la orden, las primeras muestras y la aprobación mantienen honestas a las dos partes.
Luego revisa la línea de herramental en cuatro puntos.
- Propiedad: la cotización o los términos de compra deben decir claramente que el molde es tuyo una vez pagado, que el moldeador lo resguarda a tu nombre y que te lo entrega cuando lo pidas.
- Cavidades: cuántas piezas salen por ciclo. Más cavidades cuestan más de construir y bajan el tiempo de máquina por pieza; menos cavidades son más baratas de construir y más lentas de correr. El número correcto sale de tu volumen anual, no del herramental más barato.
- Acero y construcción: acero de herramienta templado, acero pretemplado o aluminio, colada fría o canal caliente. Eso decide cuánto dura el molde, cuánto cuesta mantenerlo y cuánta resina se desperdicia en cada disparo.
- Garantía y vida en disparos: para cuánta vida de producción está hecho el molde, quién paga el mantenimiento y las reparaciones, y qué pasa cuando se desgasta. Muchos moldeadores usan las clases de molde SPI, publicadas originalmente por el gremio que hoy se llama Plastics Industry Association, donde la clase indica la vida de producción prevista.
Cómo se arma el costo por pieza
El precio por pieza es aritmética, y conviene conocer la fórmula aunque nunca veas la hoja de cálculo del moldeador.
- Resina: peso del disparo (la pieza más la colada fría, si la hay) por el precio de la resina, ajustado por cuánta colada se puede moler y reusar. El grado importa; un grado de marca especificado cuesta distinto que un equivalente genérico, y los colores especiales suman costo.
- Tiempo de máquina: tiempo de ciclo entre el número de cavidades, por la tarifa por hora de la prensa. Casi siempre es la palanca más grande del precio por pieza.
- Mano de obra: operadores, manejo de material y cualquier trabajo manual en la prensa, como quitar colada, rebabear o inspección visual.
- Merma: piezas de arranque y rechazos durante la corrida, incluidos en el precio en lugar de ignorados.
- Empaque: bolsas, charolas, separadores, cajas y tarimas, que pesan bastante en piezas cosméticas que no se pueden tocar entre sí.
- Gastos generales y margen: costos de planta, calidad, soporte de ingeniería y utilidad.
Ciclo, mínimos, cláusulas de resina y flete
El tiempo de ciclo es donde más se separan las cotizaciones, porque es un estimado hasta que el molde corre. El espesor de pared manda en el tiempo de enfriamiento, y el enfriamiento muchas veces es la mayor parte del ciclo. Si un moldeador cotiza un ciclo mucho más corto que los demás para la misma pieza, pregúntale cómo llegó ahí. Puede que tenga en mente un mejor diseño de enfriamiento. También puede que esté cotizando un número que va a corregir después de T1.
La cantidad mínima de pedido y los cargos de preparación existen porque cada cambio de molde cuesta tiempo de prensa: bajar un molde, montar otro, llevarlo a temperatura, purgar el barril y correr hasta que salgan piezas buenas. Algunos moldeadores cobran la preparación por corrida; otros la meten en un mínimo. Las dos cosas son válidas. Lo que importa es saber cuál estás comprando y que el mínimo se ajuste a cómo pides en realidad.
El precio de la resina se mueve, así que la mayoría de las cotizaciones amarra el precio por pieza a la resina de alguna forma. Busca una cláusula que diga cuál es la referencia, ya sea la lista de precios del proveedor, un índice publicado o las facturas reales del moldeador, cada cuánto se revisa el precio, y que se mueva hacia arriba y hacia abajo. Una cotización sin cláusula de resina o está absorbiendo un riesgo que el moldeador va a querer cobrar después, o está inflando el precio calladamente para cubrirlo.
Las operaciones secundarias deben cotizarse en líneas separadas: ensamble, tampografía, soldadura ultrasónica, insertos, recubrimiento, kitting. Enterradas en el precio por pieza no se pueden comparar ni quitar.
Los términos de flete deciden quién paga qué después de que las piezas salen de la prensa, y los Incoterms son la forma estándar de decirlo. EXW significa que tú recoges en el andén del moldeador y te encargas de todo desde ahí, incluido el despacho de exportación, lo cual es complicado cruzando una frontera. FCA significa que el moldeador despacha las piezas para exportación y se las entrega a tu transportista. DAP significa que el moldeador entrega en un lugar convenido y tú te encargas del despacho de importación y del arancel. DDP significa que el moldeador también paga el arancel. Un precio por pieza dice poco hasta que sabes qué término supone y quién va a ser el importador.
Supuestos que debes confirmar antes de comparar
Pon las cotizaciones lado a lado y haz que los supuestos coincidan. Si un moldeador no declaró alguno, pídeselo por escrito.
- Volumen anual y tamaño típico de liberación, que definen cavidades, costo de preparación y mínimo
- Número de cavidades y tipo de colada, fría o caliente
- Tiempo de ciclo estimado, y si viene de experiencia con piezas parecidas o de un análisis de llenado
- Material: resina exacta, grado, color y límite de molido
- Tolerancias: qué dimensiones son críticas y cómo se van a medir
- Clase cosmética: el acabado superficial del molde y qué superficies se ven, porque las piezas cosméticas requieren más cuidado en manejo y empaque
- Plan de inspección: términos de primer artículo, revisiones en proceso y la documentación que acompaña cada lote
- Especificación de empaque e Incoterm
Por qué el precio por pieza más barato puede salir más caro
El precio por pieza más bajo es un solo número. El costo de un programa de inyección es ese número por tu volumen, más el herramental, más cada problema que la cotización no mencionó. Un precio bajo construido sobre un ciclo optimista, un molde mal construido o un plan de inspección flaco suele regresar como aumento de precio después de T1, reparaciones extra al molde, lotes rechazados o un programa que se tiene que mover otra vez. Esa segunda mudanza es la línea más cara que nadie cotizó.
Las señales de alerta casi siempre se ven en la cotización misma:
- Nada sobre quién es dueño del molde, o un herramental que sigue siendo del moldeador después de que lo pagas
- Un precio por pieza en firme antes de que el moldeador vea los datos de tu pieza o tu molde actual
- Sin términos de primer artículo, o primer artículo solo con costo extra después de que apruebas
- Sin cláusula de resina, o una que solo sube
- Un tiempo de ciclo muy por debajo de las otras cotizaciones sin explicación
- Operaciones secundarias, empaque o flete metidos en un solo número que no se puede desglosar
Cómo cotiza USMEX
Cotizamos después de un NDA y una revisión de manufacturabilidad, no antes. La revisión cubre resina, entrada y enfriamiento, ciclo y plan de calidad, que es donde se resuelven casi todos los supuestos de arriba. Después, los programas pasan por inspección de primer artículo y control de calidad en proceso según tu plan.
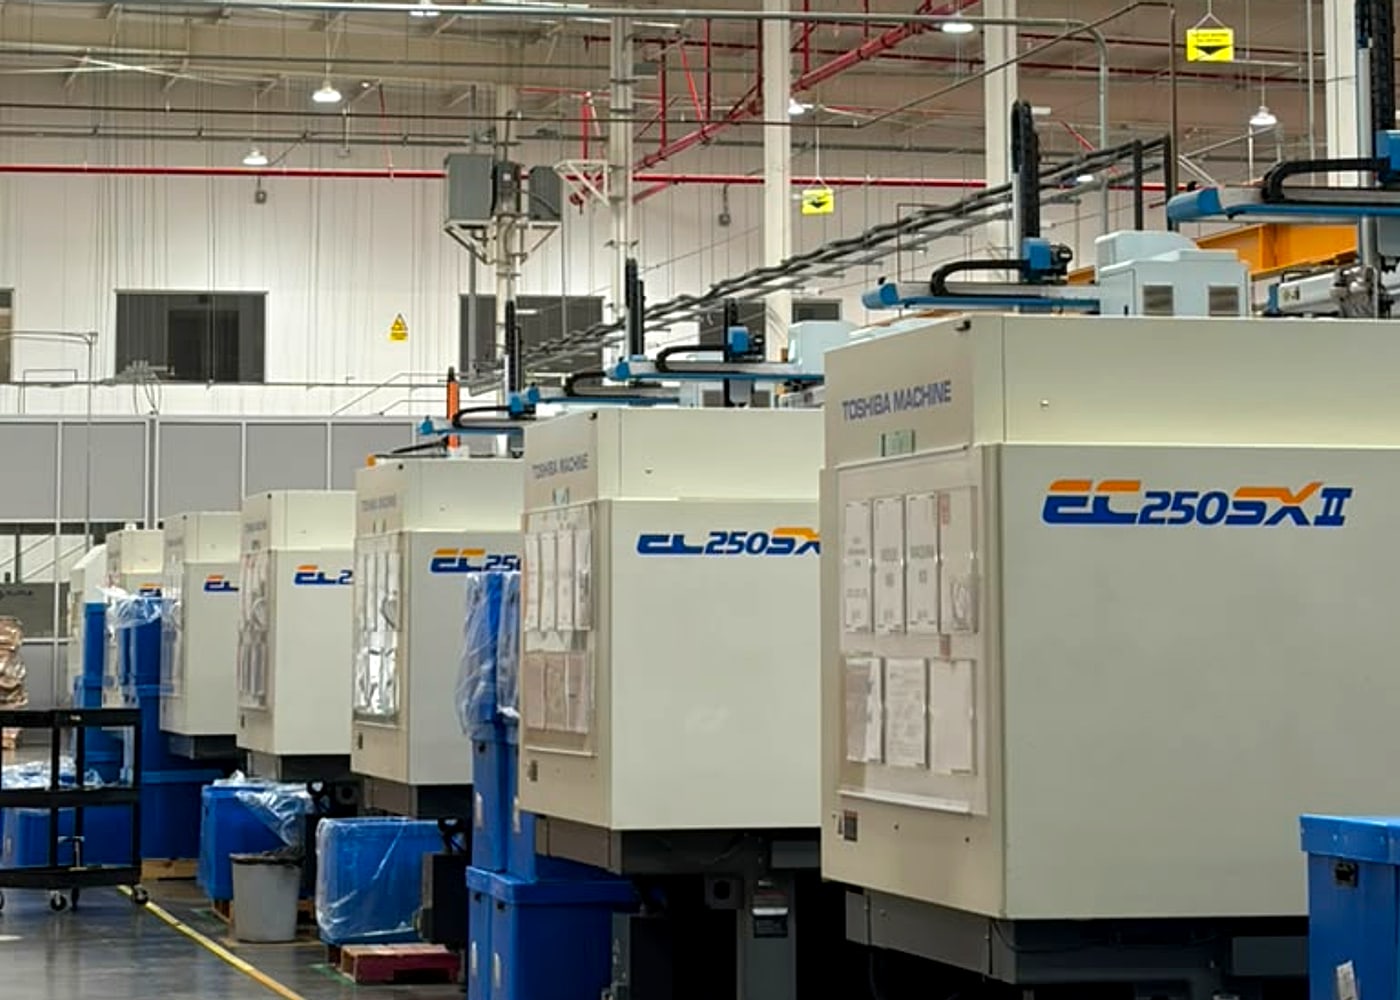
La planta de Tijuana tiene diez inyectoras de 250 toneladas, siete Toshiba totalmente eléctricas y tres hidráulicas Haitian, así que un molde calificado en una puede correr en las demás. Un taller de maquinado en sitio mantiene y repara moldes, y la extrusión de plástico, el platinado y metalizado, el ensamble y kitting por contrato, el empaque de protección y el almacenaje 3PL están en casa, así que las operaciones secundarias se pueden cotizar en líneas separadas desde una sola planta. Operamos con nuestro propio programa IMMEX, así que la resina y el herramental entran a México como importación temporal con aranceles diferidos, y las piezas terminadas cruzan por tierra a Estados Unidos en horas. Si estás comparando cotizaciones, mándanos planos o archivos 3D bajo NDA y hacemos la revisión.
Respuestas rápidas
¿Qué debe incluir una cotización de inyección de plástico?
Un precio único de herramental, un precio por pieza recurrente y los supuestos detrás de ambos: volumen anual, cavidades, tiempo de ciclo, grado de resina, tolerancias, clase cosmética, plan de inspección, empaque y términos de flete. También debe decir quién es dueño del molde.
¿Cómo se calcula el costo por pieza en inyección de plástico?
Resina para la pieza y la colada, más tiempo de máquina (ciclo entre cavidades, por la tarifa de la prensa), mano de obra, merma, empaque, y gastos generales y margen. El tiempo de ciclo suele ser la palanca más grande y el número menos seguro antes de que corra el molde.
¿Quién es dueño del molde en una cotización de inyección de plástico?
Deberías ser tú, una vez pagado, y la cotización o los términos de compra deben decirlo. Busca que diga que el moldeador resguarda el molde a tu nombre y te lo entrega cuando lo pidas.
¿Por qué varían tanto las cotizaciones de inyección para la misma pieza?
Casi siempre porque suponen cosas distintas: cavidades, tiempo de ciclo, grado de resina, inspección o términos de flete. Primero empareja los supuestos; la diferencia que quede es la real.
¿Conviene elegir el costo por pieza más bajo?
Solo después de revisar qué supone. Un precio por pieza bajo construido sobre un ciclo optimista o un molde mal construido muchas veces regresa como aumentos de precio, reparaciones o lotes rechazados.