
Para la mayoría de las piezas, que la prensa sea eléctrica o hidráulica importa menos que tenga la fuerza de cierre correcta y las conexiones que el molde necesita. Donde sí importa, la división es bastante clara: una máquina de inyección totalmente eléctrica repite más cerrado tiro a tiro, consume menos energía y mantiene el aceite lejos del molde; una hidráulica es más sencilla, más aguantadora, más barata de comprar y mueve los corazones hidráulicos de los que dependen algunos moldes.
Así que la pregunta útil no es cuál tecnología es mejor. Es cuál necesitan tu pieza y tu molde, y si tu moldeador tiene esa prensa en el tamaño correcto.
Cómo se mueve cada máquina
Una inyectora hace cuatro trabajos que requieren fuerza: cierra y sujeta el molde, gira el husillo para fundir la resina, empuja el husillo para inyectar y empacar, y expulsa la pieza. Una prensa hidráulica hace todo eso con aceite. Un motor eléctrico mueve una bomba, la bomba presuriza el aceite hidráulico y las válvulas lo mandan a los cilindros de cierre, inyección, expulsión y cualquier corazón hidráulico. Muchas hidráulicas nuevas mueven la bomba con un servomotor para que baje la velocidad cuando nada se está moviendo.
Una prensa totalmente eléctrica saca el aceite de los accionamientos principales. Cada eje — cierre, inyección, giro del husillo, expulsión — tiene su propio servomotor, normalmente girando un husillo de bolas o moviendo una rodillera a través de uno. La posición y la velocidad las fija directamente el motor, no el aceite pasando por una válvula.
Las híbridas quedan en medio. Algunas combinan el giro del husillo eléctrico con cierre o inyección hidráulicos, y muchas eléctricas pueden llevar una pequeña unidad hidráulica para corazones. Si una híbrida o una unidad adicional forma parte de la respuesta de tu moldeador, pregunta exactamente qué funciones cubre.
Dónde gana la eléctrica
La repetibilidad es la razón principal para elegirla. Un servomotor moviendo un husillo de bolas llega a la misma posición a la misma velocidad en cada tiro, y no se desvía conforme el aceite se calienta durante el turno o cambia su viscosidad. En piezas donde el llenado y el empaque tienen que ser iguales del primer tiro del día al último — paredes delgadas, detalles pequeños y precisos, componentes ópticos y médicos — esa consistencia se nota en los datos dimensionales.
- Energía: los motores consumen cuando se mueven, no mientras una bomba está en vacío, y no hay aceite que enfriar. Cuánto se ahorra depende de la pieza, el ciclo y la hidráulica contra la que compares.
- Limpieza: no hay circuito de aceite hidráulico alrededor del área del molde, así que no hay neblina ni fugas de aceite cerca de la pieza. Los husillos de bolas sí llevan grasa, así que es menos aceite, no cero lubricante.
- Ruido y calor: opera más silenciosa, y mete menos calor al edificio y al agua de enfriamiento.
- Movimientos simultáneos: los accionamientos independientes facilitan hacer algunos movimientos al mismo tiempo, como la recuperación del husillo mientras abre el molde.
Dónde gana la hidráulica
Las prensas hidráulicas llevan mucho tiempo siendo el caballo de batalla de la industria, y por buenas razones. La presión del aceite sostiene la fuerza de cierre y de empaque de forma natural, sin un motor trabajando para mantener una posición. Aguantan uso rudo, en general cuestan menos a un mismo tamaño de cierre, y su mantenimiento — bombas, válvulas, sellos, aceite — lo conoce casi cualquier técnico de moldeo.
Para quien compra, la ventaja práctica más grande son los corazones hidráulicos. Un molde con cilindros hidráulicos — para un corazón lateral largo, una corredera pesada que los pernos angulares no pueden mover, o una acción secuenciada — se conecta a los circuitos de corazones de la prensa, y la prensa controla la secuencia. Los tiros pesados, las paredes gruesas con empaque y sostenimiento largos, y los trabajos que necesitan presión de inyección sostenida también suelen correr cómodos en una hidráulica.
Lo práctico: si el molde se construyó con corazones hidráulicos, o la pieza es gruesa y no es tan exigente en repetibilidad, la hidráulica es la opción natural.
Qué significa para tu pieza
Empieza por el molde, no por la prensa. Revisa en el plano del molde si lleva cilindros hidráulicos. A las correderas mecánicas movidas por pernos angulares no les importa qué mueve la prensa. Los corazones hidráulicos necesitan circuitos hidráulicos y secuencia en la prensa, o una unidad hidráulica externa con interfaz al control de la prensa. Ese solo detalle puede decidir en qué máquinas corre un molde.
Después empata lo demás:
- Fuerza de cierre según el área proyectada de pieza y colada y según la resina, no según lo que usaba el proveedor anterior
- Tamaño de disparo contra pieza más colada, para que el barril no quede corto ni demasiado grande
- Repetibilidad: qué dimensiones son críticas para la función y qué tan cerradas son
- Limpieza: piezas médicas, ópticas o cosméticas que no toleran contaminación con aceite
- Ciclo: normalmente lo marca el enfriamiento, y el enfriamiento depende más del espesor de pared y la resina que de la prensa
Por qué ayuda tener ambos tipos en la misma clase de cierre
La mayoría de las plantas arma su parque de máquinas compra por compra, así que sus eléctricas y sus hidráulicas terminan en tamaños distintos. Eso convierte la elección entre tecnologías en una elección entre clases de cierre, y un molde que cabe en una prensa puede no caber en la otra.
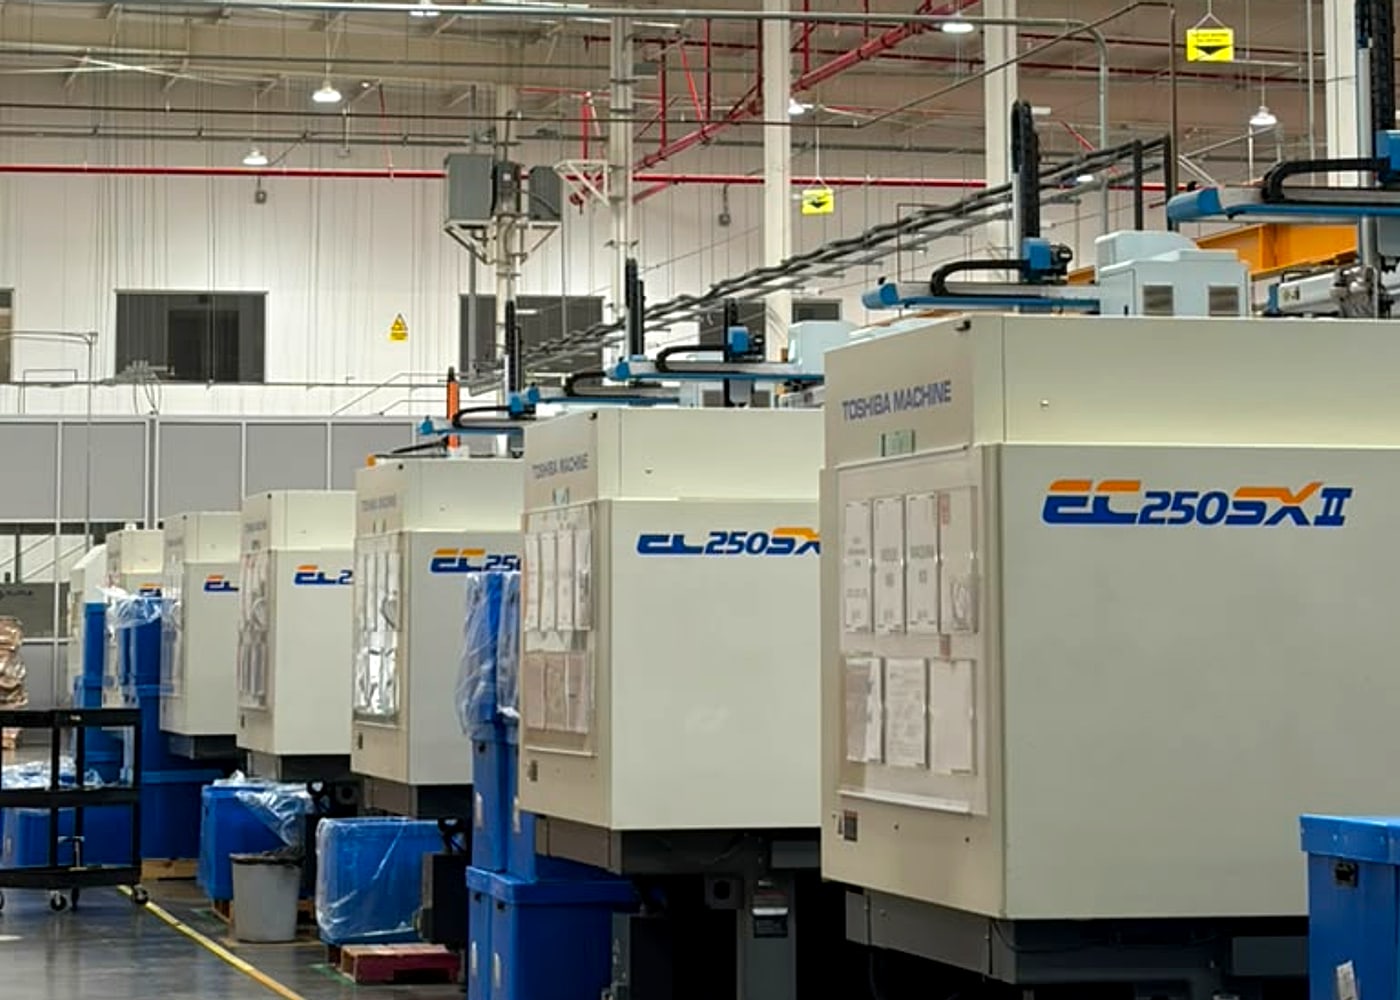
Nuestra planta en Tijuana opera diez inyectoras, todas de 250 toneladas de cierre: siete Toshiba totalmente eléctricas — seis EC250SXII V50 y una EC250SXIII V70 — y tres Haitian MA2500 hidráulicas. Como la clase de cierre es la misma en toda la planta, la elección entre eléctrica e hidráulica se hace según lo que necesitan la pieza y el molde, y un molde calificado en una prensa puede pasar a otra del mismo tipo cuando un mantenimiento o un cambio de molde detiene una celda. El taller de maquinado en sitio se encarga del mantenimiento y las modificaciones de moldes, así que adaptar un molde no significa mandarlo al otro lado de la frontera.
Todo programa empieza con un NDA y una revisión de manufacturabilidad — resina, compuerta y enfriamiento, ciclo y plan de calidad — y parte de esa revisión es decidir en qué prensas se va a calificar tu molde. Mándanos planos o archivos 3D bajo NDA y te decimos en qué tipo de prensa correríamos tu pieza, y por qué.
Respuestas rápidas
¿Es mejor una inyectora eléctrica vs hidráulica?
No en todo. Las eléctricas repiten más cerrado, consumen menos energía y mantienen el aceite lejos del molde. Las hidráulicas cuestan menos, son muy robustas y mueven corazones hidráulicos de forma nativa. La elección correcta depende de la pieza y del molde.
¿Un molde con corazones hidráulicos puede correr en una máquina de inyección totalmente eléctrica?
Sí, si la prensa tiene una unidad hidráulica para corazones, o si se conecta una unidad externa sincronizada con el control de la prensa. Revísalo en la revisión de manufacturabilidad, antes de que el molde se embarque.
¿El tipo de prensa cambia el precio de la pieza?
Puede cambiarlo, por tiempo de ciclo, energía y scrap, pero cuánto depende de la pieza. El ciclo lo marca sobre todo el enfriamiento, que depende del espesor de pared y la resina más que de la prensa.
¿Las piezas médicas tienen que correr en prensas eléctricas?
No por regla. Las eléctricas son comunes en trabajo médico y óptico porque no hay aceite hidráulico cerca del molde y el proceso repite cerrado. Lo que realmente exige un programa médico depende del dispositivo y su ruta regulatoria, y si tu pieza necesita un sistema de calidad certificado como ISO 13485, pídele el certificado al moldeador.