
El costo de un molde de inyección lo fija la pieza, no una lista de precios. El tamaño de la pieza decide la base del molde, el volumen anual decide cuántas cavidades necesita, la vida esperada decide el acero, y detalles como contrasalidas, canal caliente, texturas y tolerancias cerradas suman trabajo encima. Dónde se construye el molde y cuántas rondas de prueba toma aprobarlo vuelven a mover el número.
Así que la respuesta honesta a cuánto cuesta un molde de inyección es: manda la pieza y el volumen, y vas a recibir un número al que sí puedes hacer responsable a alguien. La mejor pregunta es cuánto cuesta el herramental a lo largo de todo el programa, porque un molde barato puede ser la decisión más cara de todas.
Tamaño, base del molde y número de cavidades
La base del molde es el marco de acero que sostiene todo lo demás, y crece con la pieza. Una pieza más grande necesita placas más grandes, más acero que maquinar y una prensa con suficiente fuerza de cierre y espacio en platina para montarlo. La fuerza de cierre que pide un molde crece con el área proyectada de todas las cavidades más el canal de alimentación, así que agregar cavidades no es solo más trabajo de cavidad. Puede empujarte a una base más grande y a una inyectora más grande.
Las cavidades son donde entra el volumen anual. Un molde de una cavidad es el más barato de construir y el más lento para producir. Más cavidades cuestan más al inicio pero sacan más piezas por ciclo, lo que baja el precio por pieza y las horas de prensa que pagas. El número correcto es el más bajo que cubre tu demanda anual con margen para paros y crecimiento.
Equivocarse para cualquier lado se paga. Si el volumen es modesto o incierto, un molde multicavidad es dinero gastado antes de tiempo. Si la demanda es grande y estable, una sola cavidad puede costarte en silencio más horas de prensa de lo que habrían costado las cavidades extra en acero.
Elección del acero y vida esperada del molde
El acero es el balance más claro entre costo inicial y vida útil. Los moldes de aluminio se maquinan rápido y cuestan menos, y sirven para prototipos, moldes puente y volúmenes bajos, pero se desgastan y se golpean antes y son más difíciles de reparar. Los aceros pre-endurecidos son el punto medio común para volúmenes moderados: se maquinan sin un tratamiento térmico aparte y aceptan bien las reparaciones. Los aceros de herramienta templados cuestan más porque se maquinan, se templan y se terminan, pero conservan filos y superficies en corridas largas y aguantan mejor las resinas abrasivas con fibra de vidrio. Los grados inoxidables se eligen a menudo donde importa la resistencia a la corrosión o un pulido alto, como en muchas piezas ópticas y médicas.
La clasificación de moldes que publicó originalmente la Society of the Plastics Industry, hoy Plastics Industry Association, va de la Clase 101 a la Clase 105 según la vida en ciclos y la construcción esperadas. Preguntarle a cada fabricante de moldes qué clase está cotizando es una forma rápida de asegurarte de que dos cotizaciones describen el mismo molde.
La conclusión: ajusta el acero al volumen que de verdad esperas en el programa, más un margen. Sobreconstruir un molde para un producto que puede cambiar el próximo año es tan desperdicio como quedarse corto con uno que tiene que correr por años.
Complejidad: qué hace más difícil construir un molde
Dos piezas del mismo tamaño pueden necesitar moldes muy distintos. La diferencia suele estar en los detalles que impiden que la pieza salga derecho del molde, y en qué tan precisa tiene que salir.
Una buena revisión de DFM muchas veces le quita costo aquí. Un cambio pequeño en un clip o un barreno puede eliminar un corredizo, y más ángulo de salida en una cara texturizada puede ahorrarte un problema de pegado después. Pregunta cuánto cuesta cada detalle en herramental antes de congelar el diseño.
- Contrasalidas: cualquier detalle que traba la pieza en la dirección de apertura necesita un mecanismo para liberarla
- Acciones laterales: corredizos que se retiran de lado antes de la expulsión, movidos por pernos angulares o cilindros
- Botadores inclinados (lifters): corazones en ángulo que liberan contrasalidas internas al expulsar la pieza
- Desenroscado: corazones que giran para roscas moldeadas, movidos por motores, cremalleras o hidráulica
- Canal caliente contra canal frío: el canal caliente cuesta más construirlo y mantenerlo, pero reduce la colada de desperdicio y puede acortar ciclos; el canal frío es más simple y barato, y la colada se remuele o se desecha
- Acabado y textura: el pulido alto y las texturas especificadas suman trabajo manual y pueden definir el acero
- Tolerancias: las tolerancias cerradas implican maquinado más preciso, más iteraciones de prueba y ajustes de acero seguro después de los primeros tiros
- Moldes familia: varias piezas distintas en un solo molde ahorran herramental, pero son más difíciles de balancear e incómodos cuando las piezas se venden en volúmenes distintos
Molde más barato, precio por pieza más alto
El molde se paga una vez. El precio por pieza se paga en cada pieza durante toda la vida del programa. Un molde más barato que corre un ciclo más lento, necesita recorte manual, genera más desperdicio o pasa más tiempo parado en reparación le suma un poco a cada pieza, y en un programa de varios años ese poco puede superar lo que te ahorraste en el molde.
La comparación que tienes que pedir es el total: herramental, más precio por pieza por el volumen esperado del programa, más el mantenimiento probable. Dos cotizaciones con distintas cavidades y distinto acero solo se pueden comparar así.
Dónde se construye el molde también mueve el número. Los fabricantes de moldes de distintos países cobran distinto la mano de obra y el acero, pero el costo real de un molde también incluye las rondas de prueba, los cambios de ingeniería y los viajes o envíos necesarios para aprobarlo. Un molde construido lejos de donde va a correr puede salir más barato en papel y caro de modificar. Si se construye en un lugar y corre en otro, planea revisarlo contra la inyectora de producción antes de que se embarque.
De la cotización al T1: dónde se mueve el costo
Una cotización de molde es un punto de partida. El costo final depende de cómo avanza el proyecto desde ahí, y casi todas las sorpresas salen de decisiones tomadas después de cortar acero. Los cambios a la pieza después de aprobar el diseño del molde son la razón más común de que un molde termine costando más de lo cotizado. Cierra el diseño, la resina y las dimensiones críticas antes de aprobar el plano del molde, y trata cada cambio posterior como una orden de cambio con precio.
- Revisión de diseño y DFM: ubicación de la entrada, línea de partición, ángulo de salida, espesor de pared, expulsión y enfriamiento acordados antes de diseñar el molde
- Aprobación del diseño del molde: firmas la distribución del molde antes de empezar a maquinar
- Corte de acero y construcción del molde
- T1: primeros tiros, con piezas medidas contra el plano
- Ajustes: cambios de acero seguro, ajustes de entrada o venteo, y más pruebas hasta que las piezas cumplan el plano
- Aprobación de muestras e inspección de primera pieza, y luego liberación a producción
Cómo recibir un número real
Una cotización vale lo que vale la información que la respalda. Manda lo siguiente y un moldeador puede cotizarte el molde y el precio por pieza juntos, que es la única forma honesta de compararlos.
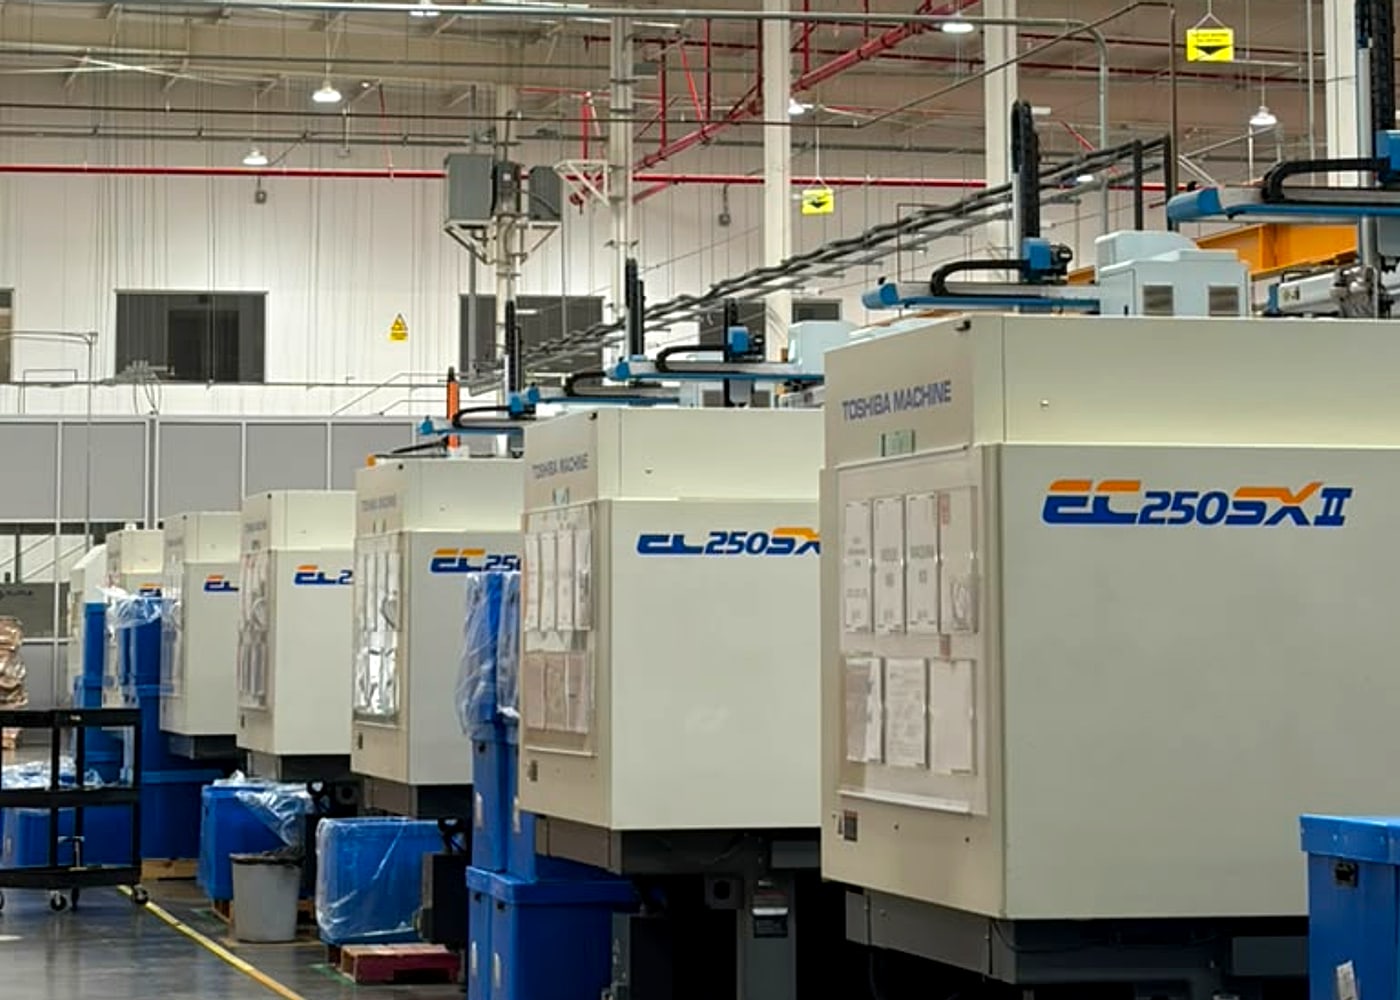
En USMEX, cada programa empieza con un NDA y una revisión de manufacturabilidad que cubre resina, entrada y enfriamiento, ciclo y plan de calidad, antes de que alguien se comprometa con el acero. Nuestras diez inyectoras son de 250 toneladas, así que parte de esa revisión es si las cavidades que quieres caben en esa clase de cierre, y nuestro taller de maquinado en sitio se encarga del mantenimiento y la reparación del molde una vez que está corriendo. Mándanos el archivo 3D y tu volumen anual bajo NDA y empezamos por ahí.
- Archivo 3D (STEP o nativo) y un plano 2D con las dimensiones críticas señaladas
- Volumen anual, y cómo esperas que cambie a lo largo del programa
- Resina, con grado y cargas, o el desempeño que necesita la pieza si la resina todavía está abierta
- Requisitos cosméticos: superficies visibles, acabado o textura, color, y dónde se acepta la marca de entrada
- Tolerancias, y cuáles dimensiones son de verdad críticas
- Fecha objetivo de arranque y cuánto tiempo se espera que dure el programa
- Si ya existe un molde, y dónde corre hoy
Respuestas rápidas
¿Cuánto cuesta un molde de inyección?
Depende de la pieza: tamaño, número de cavidades, acero, complejidad, tipo de canal, acabado y tolerancias, además de dónde se construye el molde. Con un archivo 3D, el volumen anual, la resina y los requisitos cosméticos, un moldeador puede darte un número al que sí puedes hacerlo responsable.
¿Un molde de aluminio es suficiente?
Para prototipos, moldes puente y volúmenes bajos, muchas veces sí. Para corridas largas, resinas abrasivas o superficies cosméticas exigentes, un molde de acero suele costar menos a lo largo de la vida del programa.
¿Cuántas cavidades debe tener mi molde?
Las menos que cubran tu demanda anual con margen para paros y crecimiento. Más cavidades suben el costo del herramental y bajan el precio por pieza; el volumen anual decide dónde está el equilibrio.
¿Vale la pena pagar más por un canal caliente?
Depende del volumen y la resina. El canal caliente reduce la colada de desperdicio y puede acortar ciclos, lo que se paga solo en volúmenes altos o con resinas caras. En volúmenes bajos, el canal frío suele ser mejor inversión.
¿Por qué subió el costo de mi molde después de la cotización?
Normalmente porque la pieza cambió después de aprobar el diseño del molde, o porque las tolerancias y la parte cosmética tomaron más rondas de prueba de lo planeado. Congelar el diseño antes de aprobar el plano del molde evita casi todo eso.