
El diseño para manufactura en inyección de plástico se reduce a una idea: la pieza tiene que llenar, enfriarse y salir del molde igual en cada tiro. Una revisión DFM es el moldeador leyendo tu archivo 3D con eso en mente, antes de que alguien corte acero. Cualquier cambio es barato en el modelo CAD y lento y caro en acero templado.
Estas son las ocho revisiones que hace un DFM de moldeo por inyección y qué hacer con cada una. Los números son puntos de partida comunes de las guías generales de diseño, no reglas. La resina y la pieza deciden lo demás.
Revisiones 1 y 2: paredes uniformes y radios generosos
El espesor de pared es lo primero que ve un moldeador, porque la mayoría de los defectos de moldeo vienen de ahí. El plástico se contrae al enfriarse, y las secciones gruesas son las últimas en enfriar. Cuando una zona gruesa está detrás de una superficie delgada, sigue contrayéndose después de que la superficie ya solidificó y la jala hacia adentro — eso es un rechupe. Cuando un lado de la pieza se contrae distinto que el otro, la pieza se tuerce — eso es alabeo. Y la sección más gruesa marca el tiempo de enfriamiento, y por lo tanto el ciclo, de toda la pieza.
La solución es mantener la pared nominal tan uniforme como el diseño permita y aligerar las zonas gruesas en lugar de dejar bloques sólidos. Donde la pared tenga que cambiar, haz la transición gradual. Una rampa con una longitud de unas tres veces el cambio de espesor es una guía común; un escalón brusco es la peor opción.
Las esquinas vivas son la segunda revisión. Concentran esfuerzo en la pieza y en el acero que las forma. Una guía común es un radio interior de al menos la mitad del espesor de pared, con el radio exterior igual al interior más la pared, para que el espesor se mantenga constante en la curva. Lo práctico: si la pieza tiene una zona gruesa, pregunta si se puede aligerar antes de preguntar por el tiempo de ciclo.
Revisiones 3 y 4: ángulo de salida, costillas y postes
El ángulo de salida es la inclinación en las caras paralelas a la dirección en que abre el molde. Sin él, la pieza se arrastra contra el acero al expulsarse: se raya, quedan marcas fuertes de botadores o la pieza se queda pegada en la cavidad. De uno a dos grados por lado es un punto de partida común para caras lisas. Salida cero es algo que el moldeador te va a cuestionar.
La textura necesita más. Los picos de la textura se comportan como contrasalidas diminutas, y una regla práctica muy citada es aproximadamente un grado adicional por lado por cada milésima de pulgada (unos 0.025 mm) de profundidad de textura. Manda la especificación del proveedor de texturizado para ese patrón, así que consíguela antes de cerrar la salida de cualquier cara texturizada.
Las costillas y los postes (bosses) dan rigidez y puntos de sujeción sin engrosar la pared, pero crean sus propias zonas gruesas donde se unen a ella. La guía habitual:
- Espesor de costilla de entre la mitad y dos tercios de la pared, para que la base no rechupe en la cara de vista
- Altura de costilla de hasta unas tres veces la pared; las más altas cuestan trabajo llenarlas y ventilarlas
- Separación entre costillas de al menos unas dos veces la pared, para que el acero entre ellas se pueda enfriar
- Postes aligerados, con pared parecida a la de una costilla, amarrados a las paredes cercanas con costillas o cartabones en lugar de quedar sueltos
- Ángulo de salida también en costillas y postes — son detalles profundos y angostos, y se agarran del acero
Revisión 5: contrasalidas y lo que cuestan en el molde
Una contrasalida es cualquier detalle que impide que la pieza salga derecho en la dirección de apertura: un barreno lateral, un gancho de snap, una rosca exterior, una ranura. El molde sí puede hacerlas, pero solo con acero en movimiento. Las correderas (acciones laterales) se retiran antes de expulsar. Los levantadores (lifters) se desplazan en ángulo mientras la pieza se expulsa. Los corazones colapsables o desenroscables resuelven roscas interiores. Cada uno agrega acero, maquinado, ajuste y mantenimiento, y algunos agregan tiempo de ciclo.
Muchas veces la contrasalida se puede eliminar desde el diseño. Un gancho de snap se puede formar a través de una ventana pasante en la pared de abajo, para que el molde cierre acero contra acero en lugar de necesitar un levantador. Una contrasalida poco profunda en una resina flexible a veces se puede botar forzada del corazón. Si nada de eso funciona, la acción es un costo justo — decídelo a propósito, no lo descubras en la cotización del herramental.
Revisiones 6 y 7: punto de inyección, líneas de unión y línea de partición
La compuerta o punto de inyección es por donde entra el plástico a la cavidad, y su ubicación decide cómo se llena la pieza. La guía habitual es inyectar en la sección más gruesa, para que el material fluya de grueso a delgado y la zona gruesa todavía se pueda empacar mientras se contrae. El tipo de compuerta decide la marca que deja: la de borde deja un vestigio que se recorta, la submarina se corta sola al expulsar, la punta caliente deja un punto pequeño.
Donde se encuentran dos frentes de flujo — alrededor de un barreno o un perno, o entre dos compuertas — se forma una línea de unión (también llamada línea de soldadura). Puede verse como un cabello y normalmente es más débil que el material alrededor. La revisión mueve la compuerta, o agrega venteo o un rebosadero, para que las líneas de unión caigan lejos de zonas que cargan esfuerzo y de las caras cosméticas. En cualquier pieza que no sea sencilla, la simulación de llenado es la herramienta para esto.
La línea de partición es donde se juntan las dos mitades del molde. Deja una marca en la pieza, es donde empieza la rebaba conforme el molde se desgasta, y define la dirección de salida de todas las caras. Marca las superficies cosméticas en el plano de forma explícita, para que la línea de partición, la compuerta y los botadores queden en caras que nadie ve. Lo práctico: un plano que dice qué superficies son cosméticas te ahorra una ronda completa de revisiones.
Revisión 8: tolerancias, contracción y la resina detrás
Toda resina se contrae al enfriarse, y la cavidad se maquina sobredimensionada según la contracción de esa resina. Las resinas amorfas como el ABS y el policarbonato se contraen menos y de forma más pareja. Las semicristalinas como el polipropileno, el nylon y el acetal se contraen más y, igual que los grados con fibra de vidrio, se contraen distinto a lo largo del flujo que a lo ancho, que es de donde viene buena parte del alabeo. Por eso la resina, hasta el grado exacto, debe quedar definida antes de cortar acero. Un molde dimensionado para una contracción no va a sostener medida con otra.
No toda dimensión merece una tolerancia cerrada. La revisión te pide nombrar las dimensiones críticas para la función — ajustes, caras de sellado, datums, todo lo que embona con otra pieza — y dejar el resto con tolerancias generales de moldeo. Las tolerancias cerradas a través de la línea de partición, o en detalles formados por una corredera, son más difíciles de sostener porque más de una pieza de acero las define.
Los detalles críticos normalmente se cortan dejando acero a favor (steel-safe): el primer maquinado deja acero extra donde la dimensión se puede ajustar quitando metal después de medir las primeras piezas, porque quitar acero es mucho más fácil que volver a ponerlo. Y si la pieza se va a cromar o metalizar, la resina tiene que ser un grado apto para recubrimiento.
Todo programa de USMEX empieza con una revisión de manufacturabilidad
En nuestra planta de Tijuana, todo programa empieza con un NDA y una revisión de manufacturabilidad que cubre resina, compuerta y enfriamiento, ciclo y plan de calidad, antes de hablar de precio por pieza. Las primeras piezas se inspeccionan, y el control de calidad en proceso corre conforme a tu plan de calidad.
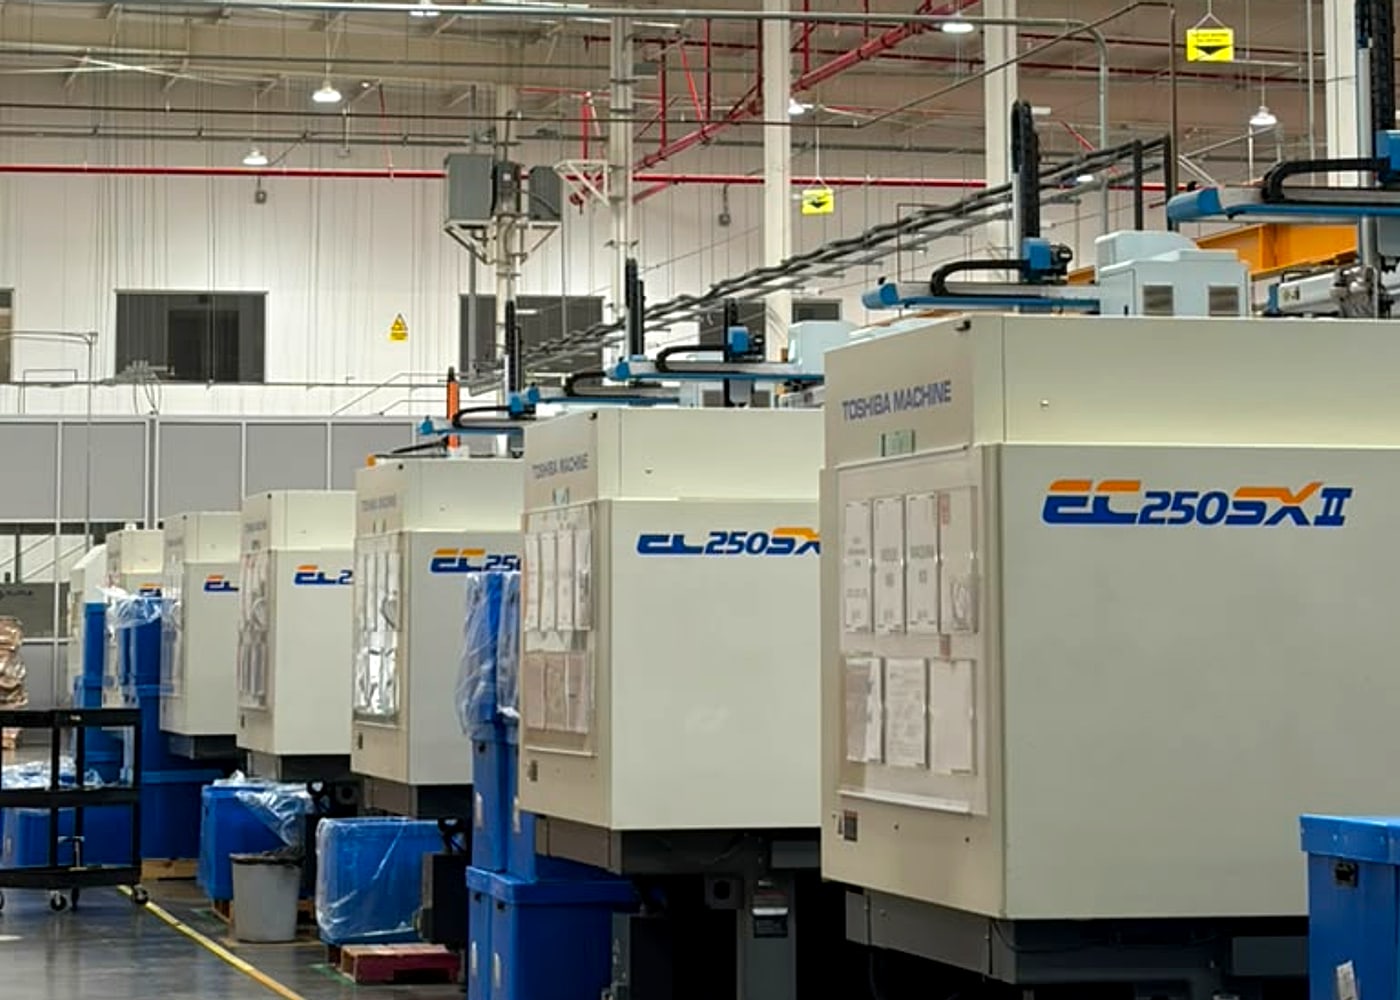
Operamos diez inyectoras de 250 toneladas — siete Toshiba totalmente eléctricas y tres Haitian hidráulicas — con taller de maquinado en sitio, así que un ajuste de acero a favor después de las primeras piezas se hace en casa y el molde no cruza la frontera para eso. Si tienes planos o un archivo 3D, mándalos bajo NDA y te decimos qué cambiaríamos y por qué.
Respuestas rápidas
¿Qué es el DFM en moldeo por inyección?
El diseño para manufactura es una revisión del diseño de la pieza contra la forma en que realmente se va a moldear: espesor de pared, ángulo de salida, costillas y postes, radios, contrasalidas, compuerta y líneas de unión, línea de partición y tolerancias. El objetivo es una pieza que llene, enfríe y se expulse igual en cada tiro, con el menor acero en movimiento posible en el molde.
¿Cuánto ángulo de salida necesita una pieza de inyección de plástico?
De uno a dos grados por lado es un punto de partida común para caras lisas. Las caras texturizadas necesitan más, y la especificación del proveedor de texturizado para ese patrón y profundidad debe fijar el número final.
¿En qué momento se hace la revisión de diseño para manufactura?
Antes de diseñar el molde, e idealmente antes de congelar el diseño de la pieza. Los cambios son baratos en un archivo CAD y lentos y caros una vez que el acero está cortado.
¿Las contrasalidas siempre son un problema?
No. Se resuelven con correderas, levantadores o corazones especiales, pero cada uno agrega costo y mantenimiento al molde. Muchas veces un cambio pequeño de diseño — una ventana pasante, o mover un detalle a la línea de partición — elimina la necesidad.
¿Qué debo mandar para una revisión DFM?
Un archivo 3D, el plano 2D con las dimensiones críticas y las superficies cosméticas marcadas, la resina (o los requisitos de desempeño si la resina todavía está abierta) y el volumen anual esperado. Normalmente primero va un NDA.